

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
A 140 mm-es belső átmérőjű húzott acélhéj néhány másodpercenként hagyhatja el a préssort, és ez az ütem az oka annak, hogy a készülék- és ipari motorgyártók a motorház folyamatos bélyegzését írják elő legnagyobb volumenű programjaikhoz. Ahelyett, hogy a nyersdarabokat az önálló prések között mozgatnák, egy folyamatos vonal vezeti át a tekercscsíkot egy többállomásos progresszív szerszámon, ahol a kivágás, rajzolás, átrajzolás, átszúrás és vágás egyetlen koordinált szekvenciaként fut. A vásárlócsapat számára ez a választás határozza meg az alkatrészenkénti költséget, a szállítási megbízhatóságot, és azt, hogy a tízezres ház mérete megegyezik-e a szerszám első házával.
Mit jelent valójában a motorház folyamatos bélyegzése?
A folyamatos bélyegzés koreográfiai probléma, mielőtt erőprobléma. A prés biztosítja az űrtartalmat, de a szalag elrendezése, az adagolórendszer és a szerszámállomások döntik el, hogy egy ház kerek, egyenes és sebességgel megismételhető-e. Minden állomás egy műveletet hajt végre, és a hordozószalag összeköti őket, így semmi sem sodorja el a találatokat.
Egy tipikus lakhatási munkánál az állomások a következőképpen bomlanak le:
Tűrések és a valósághűen megtartható ablakméretek
A jól karbantartott progresszív vonal néhány századmilliméteres belső átmérő-ingadozást tart, ha a szerszámba méretező- vagy vasalóállomást építenek be, és a megmunkált csapágyülések tovább feszesíthetik a kritikus méreteket. A vevőknek azonban először nem egy tűréstáblázatot kell ellenőrizniük, hanem a méretablakokat, mert az alakítási útvonal szab határokat a szerszámok vágása előtt.
A lapokból történő mélyrajzolás gazdaságosan lefedi a kis és közepes héjakat, ezért a legtöbb készülék és ipari meghajtóprogram ebben az ablakban található. A nehezebb falak és a nagyobb átmérők a cső vagy a gyári konstrukció felé haladnak. A vásárlási döntés tágabb megfogalmazásához a mi acél motorház útmutató végigvezeti a teljes kiválasztási logikán.
| Gyártási útvonal | Tipikus azonosító ablak | Fal és szerkezet | Legjobb illeszkedés |
| Progresszív vonalon húzott acélhéj | 29,6-160 mm | Lemezfal; hegesztett talpak, konzolok vagy rugalmas elemek | Készülék- és ipari hajtómotorok |
| 304 rozsdamentes húzott héj | 139-180 mm | Korrózióálló lemezfal | Mosdás, élelmiszer és kültéri felszerelés |
| Nehéz falú acél héj talppal | 260-343 mm | Vastag fal hegesztett talppal | Nagy ipari és speciális berendezések |
| Acélcső ház | 113-127 mm | Vastag fal csőből készült | Nagy terhelés és speciális felszerelés |
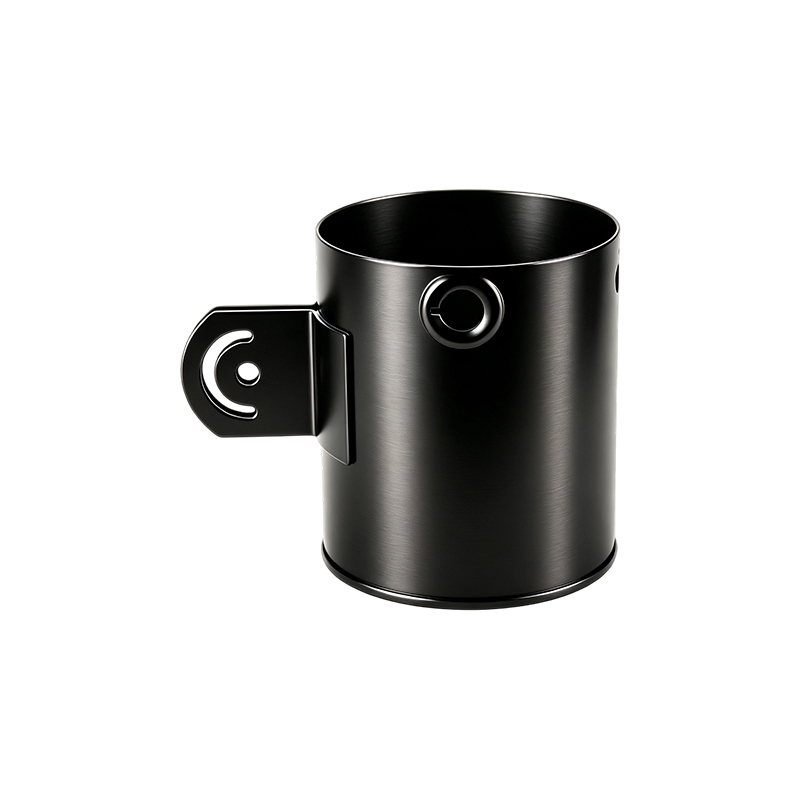
 ID 82,4 mm vékonyfalú acél motorház hegesztett végburkolatokkal 1,0 mm-es falra húzott acél héj hegesztett végburkolatokkal, beépített csapágyülésekkel és axiális szellőzővel a hűtéshez. Alkalmas a cikk kis-középső húzott héjablakaihoz kézi, könnyű motoros alkalmazásokhoz. Termék megtekintése →
Hol nyer és hol nem a motorház folyamatos bélyegzése
A folyamatos bélyegzés növeli a mennyiséget, az ismételhetőséget és az alkatrészenkénti költséget, és veszít a rugalmasságból és a nagyon vastag falakból. Ha rossz utat választ, a tünetek megjósolhatók: olyan szerszámok, amelyek soha nem érik el a nullszaldót, vagy olyan falak, amelyek elszakadnak, függetlenül attól, hogy az üres tartó hogyan van beállítva.
- Az éves mennyiség hat számjegyű, a kialakítás pedig a modellévek során stabil.
- A héj belső átmérője a húzott héjablakon belül helyezkedik el, nagyjából 29,6-160 mm.
- Az alkatrészenkénti költség és a tételek közötti összhang felülmúlja a szerszámköltségvetést.
- A tartókonzolok, az alapok és a megmunkált ülések házon belül készülnek el, bélyegzés után.
- A kötetek alacsonyak, vagy a geometria még mindig mozog a revíziók között.
- A falak nehezek, és az átmérők nagyok, túl a mélyrajzoláson.
- A profil jobban illeszkedik a csőszerkezethez, mint a lemez.
- A prototípus sebessége többet számít, mint az egységköltség az első megrendeléseknél.
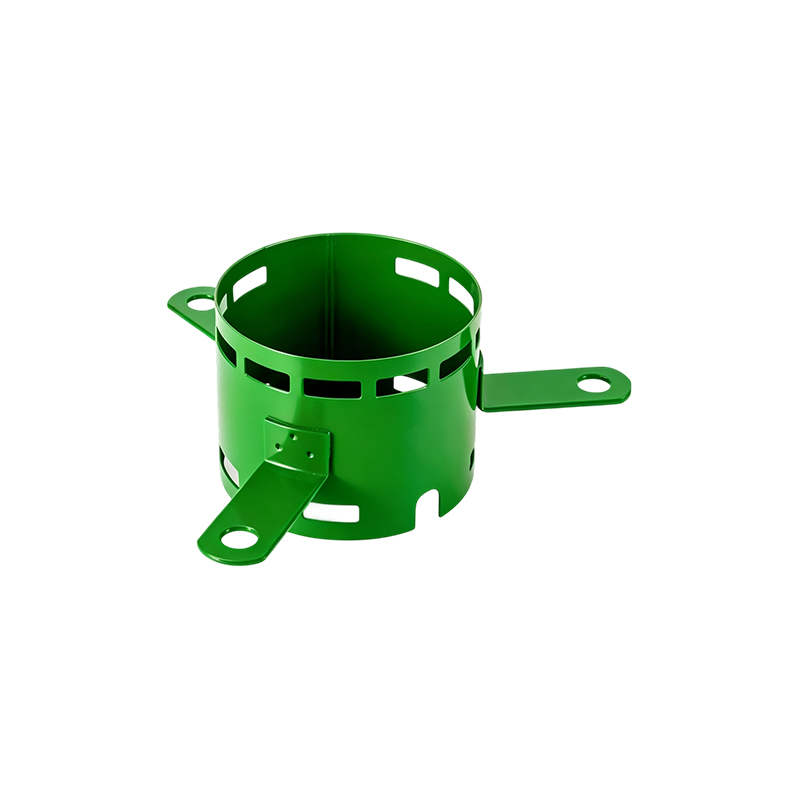
 ID 127mm nehézfalú varrat nélküli acél motorház A 7,9 mm-es falú varrat nélküli acélcsőből készült ház nagy nyomatékot és vibrációt képes kezelni ott, ahol a húzott lemez nem képes. Egy megfelelő példa a cikkben a mélyhúzási határokon túli nehézfal-építésről. Termék megtekintése →
Az öt hiba, amely tönkreteszi a házakat, és hogyan küzdenek vissza a vonalak
Szinte minden selejt miatti felülvizsgálat ugyanazon öt gyanúsítottnál végződik egy tartási vonalon, és mindegyiküket a szerszám és a takarmány szintjén ellenőrzik, nem pedig a végső ellenőrzés során.
- A karima gyűrődése: az üres tartó nyomása és a húzóperem geometriája tartja a karimát laposan; ha egyszer ráncok vasat a falba, a héj selejt.
- Szakadás a lyukasztási sugárnál: a húzási arány túl agresszív az anyaghoz, ezért a javítás egy másik újrarajzoló állomás vagy egy lágyabb sugár.
- Fülezés a peremen: a lemez anizotrópia rögzített szögben emeli fel a füleket, így a szerszámterv vágási ráhagyást ad, és a perem megtisztul.
- Visszaugrás és ovális vágás után: a szerszám geometriája kiegyenlődik, és egy végső méretező állomás visszaállítja a belső átmérő kerekségét.
- A horganyzott szalagon horganyzott bevonat: szoros előtolási ívek és súrlódási forgácsok a cinkrétegen, így az előtolási sugár és a kenés szabályozott.
Ha a falvastagság meghaladja azt, amit a rajz kényelmesen kezel, az őszinte válasz az, hogy inkább útvonalat kell váltani, nem pedig erőltetni a lapot; a miénk acélcsöves motorház gyártás Az útmutató részletesen lefedi ezt az utat.
Folyamatos bélyegzésű házbeszállító minősítése
A folyamatláncot ítélje meg, ne az egységárat. Az a beszállító, aki kiszervezi a szerszámot vagy a megmunkálást, átadja a legkritikusabb változókat valakinek, akit nem lehet ellenőrizni, és az árrés általában fuvarozási, átfutási idővel és tűrésproblémákkal jelentkezik.
- Házon belüli szerszámgépészet: kérdezze meg, hogy ki tervezi, vágja és javítja a progresszív matricát, és milyen gyorsan lehet újjáépíteni egy elhasználódott állomást.
- Préselési és adagolási képesség: a tonnatartalom, az ágyméret és a szervo adagolórendszer dönti el, hogy mely héjméretek futhatnak ütemesen.
- Egy teljes másodlagos lánc: talpak és konzolok hegesztése, végfelületek és csapágyülések megmunkálása, valamint egy tető alatti felületkezelés eltávolítja a halmozási tűrést okozó átadásokat.
- Ellenőrzés a prés mögött: a gömbölyűség, falvastagság és anyagminősítés megfelelő műszerekkel ellenőrizve, nem csak féknyereggel.
- Mennyiségi bizonyíték: valós kapacitás, folyamatban lévő évek és ellenőrizhető ügyfélkör.
Saját üzemünkben a sajtolás, az automata hegesztés, a megmunkálás és a felületkezelés egy menetben folyik. A Jiangsu Yufeng Electric Co., Ltd. 40 éve a motorházak gyártására összpontosít, átlagosan több mint 20 éves tapasztalattal rendelkező mérnöki csapattal támogatja az ügyfélprogramokat, és évente több mint ötmillió házat szállít több mint 50 motorgyártónak. Az olyan héjak, mint a mi 140 mm-es házunk két hegesztett konzollal, megmutatják, hogyan egyesül a sajtolás és a másodlagos hegesztés egyetlen szállítmányban.
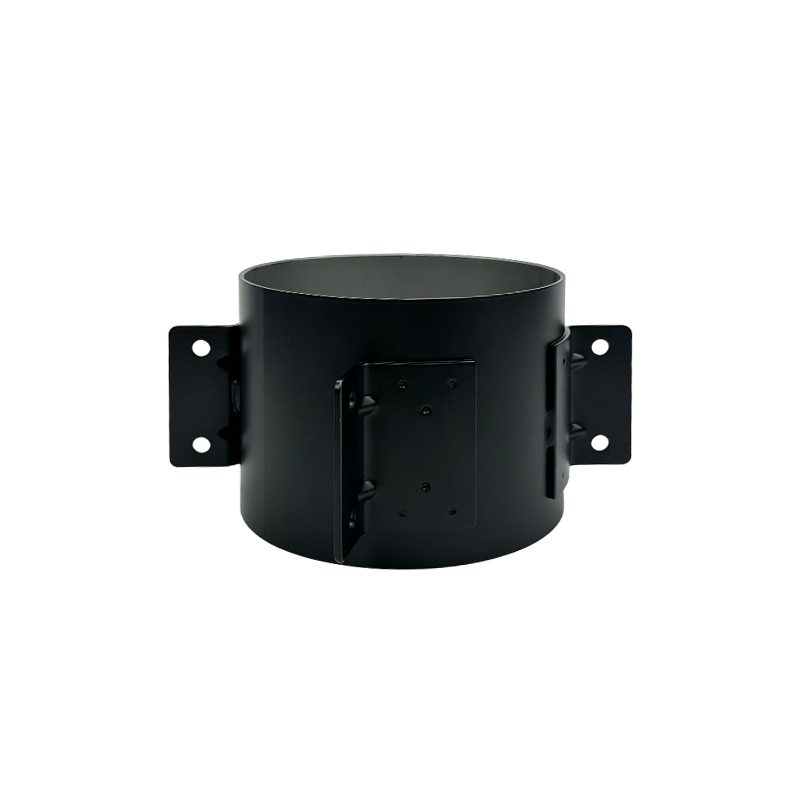
 ID 140 mm-es acél motorház két hegesztett konzollal Húzott acélhéj foszfátozott porszórt bevonattal, tömített tömszelencés menetekkel és két hegesztett tartókonzollal. A cikk szemlélteti a bélyegzés és a másodlagos hegesztés egy szállítmányban való kombinálását. Termék megtekintése →
Gyakran Ismételt Kérdések
Milyen mérettartomány illik a motorház folyamatos bélyegzéséhez?
A húzott lemezhéjak körülbelül 29,6 mm-től egészen 160 mm-es belső átmérőig futnak vonalainkon. Ezen felül a falvastagság és a préselési tonnatartalom a nehéz fal- vagy csőszerkezetek felé tolja a munkát, amit 343 mm-es belső átmérőig gyártunk.
Miben különbözik a folyamatos bélyegzés a transzferszerszámos bélyegzéstől?
Folyamatos bélyegzésnél a szalag egy szerszámon belül minden állomáson keresztül viszi az alkatrészt. A transzferbélyegzés során az egyes alkatrészeket ujjak vagy robotok mozgatják a különálló szerszámok között. A folyamatos vonalak gyorsabban futnak alkatrészenként; Az átviteli vonalak mélyebb húzásokat és nagyobb héjakat kezelnek.
Mely anyagok a legmegfelelőbbek a bélyegzett házakhoz?
A hidegen hengerelt acél az alapértelmezett a készülék- és ipari héjak esetében. A 304-es rozsdamentes acél megfelel a mosásnak és a korrozív környezetnek, a horganyzott szalag pedig jól fut, ha az adagolási sugár és a kenés védi a bevonatot.
Milyen tűrésre számítsak a belső átmérőnél?
A progresszív szerszámba épített méretezéssel vagy vasalással a belső átmérő néhány századmilliméteren belüli szabályozására számíthat. Ahol a motortervezésnek többre van szüksége, a sajtolás utáni megmunkálás a csapágyüléseket és a végfelületeket a végső méretre állítja be.
 Previous