

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Az év elején egy európai szivattyúgyártó 3000 sajtolt acél motorházat utasított el egy 240 órás sópermetezési teszt után. Az állórész furata, a borda hézagai és a kábelhüvely mögötti zseb piros rozsdavonalakat mutatott, míg a külső felületek hibátlannak tűntek. A szórófülke minden olyan felületet bevont, amelyet egy pisztoly látott, és minden olyan felületet kihagyott, amelyet nem látott.
Az eredmény egy egységes, szorosan kötődő film, amely felülmúlja a szórással felvitt alapozót a sópermetezési ellenállásban, az élfedésben és az anyagfelhasználásban. Az alábbi szakaszok leírják a folyamat szakaszait, az ajánlatkérésben feltüntetendő számokat, és az ellenőrzési pontokat, amelyek elválasztják az ellenőrzött e-coat vonalat az ambiciózus merítőtartálytól.
Miért ajánlott az elektroforetikus bevonat az acél motorházakhoz?
Az E-coat a motorházakhoz van előírva, mivel a korrózió belülről indul, nem kívülről. Az állórész furata minden hőciklusban kondenzációt lát: a motor a munkaciklus alatt felmelegszik, majd lehűl, és nedves levegőt von be a ház üregébe. Amint a nedvesség megtelepszik egy bevonat nélküli furaton, vörös rozsda képződik, és laza oxidrészecskék vándorolnak a csapágykamra és a rotor légrés felé.
Az elektroforetikus bevonat megszünteti ezt a kiváltó okot: az elektromos mező a festéket a furatba, a feszültségbordák mögé és a hegesztési varrat mentén húzza be, így a film vastagsága körülbelül 5 mikronon belül marad az alkatrészen. A permetezés 20-40 mikronnal ingadozik a lapos felületek és az élek között.
Egy tipikus acél motorház a 100-160 mm furattartományban a legjobb e-coat minősítési alapvonal, mert furathossz-átmérő aránya megfelel a nagyobb ipari vázaknak.
A négylépcsős E-Coat eljárás: az előkezeléstől a kikeményedésig
Minden e-coat meghibásodása – hólyagosodás, tűlyukak, rossz tapadás – a folyamat négy szakaszának egyikére vezethető vissza. Egy ház átmenhet a szemrevételezésen, és még mindig meghibásodhat a terepen, ha az előkezelő fürdő vezetőképessége az ablakon kívülre sodródik.
- Előkezelés. A lúgos zsírtalanítás eltávolítja a bélyegző olajokat, majd ellenáramú öblítés és cink-foszfát vagy cirkónium konverziós bevonat következik. Az 5 mikrosiemens/cm alatti végső öblítés vezetőképessége az elfogadási határ.
- Merítés. A ház el van merülve a fürdőben, katódos epoxi esetében jellemzően 18-22 százalék szilárdanyag. 150-300 V DC feszültség lerakja a filmet; A bekapcsolt idő körülbelül 1,5-2,5 mikron/s vastagságot szabályoz.
- Ultraszűrő öblítés. A zárt hurkú ultraszűrő öblítések visszanyerik a festéket, és feloldódás nélkül mossák ki a meg nem kötött filmréteget. Az eltömődött membrán kihúzódó foltok és a fürdő vezetőképességének növekedéseként jelenik meg.
- Gyógymód. A film 170-180 °C-on 20-30 percig térhálósodik. Az Undercure puha filmréteget hagy maga után; overbake rideggé teszi a polimert.
| Színpad | Kulcsvezérlő paraméter | Hiba mód, ha nem megfelelő |
| Előkezelés | A végső öblítés vezetőképessége 5 mikrosiemens/cm alatt | Gyenge tapadás, filmleválás |
| Merítés | A fürdő szárazanyaga 18-22 százalék, a feszültség 150-300 V DC | Lyukak, egyenetlen fóliafelépítés |
| UF öblítés | Permeátum áramlás és nyomás egyensúlya | Kihúzódó foltok, fürdőszennyeződés |
| Gyógyítás | Fém hőmérséklete 170-180 °C 20-30 percig | Puha film vagy overbake ridegség |
Filmvastagság, szabványok és amit a vevőnek meg kell adnia
Adjon meg legalább 18-25 mikronos fóliát a külső felületeken, 10-15 mikronos fóliát a furatokon belül, és ellenőrizze sópermettel és sraffozással. Az alábbi célpontok mindegyike párosul a tesztszabványával.
A méretekre ugyanazok a szabványok vonatkoznak. A 260 mm-es furat feletti vastag falú házaknál a teljes furathosszon filmfeltérképezést kell végezni; a karima huzatszöge az, ahol a vastagsági hibák először megjelennek.
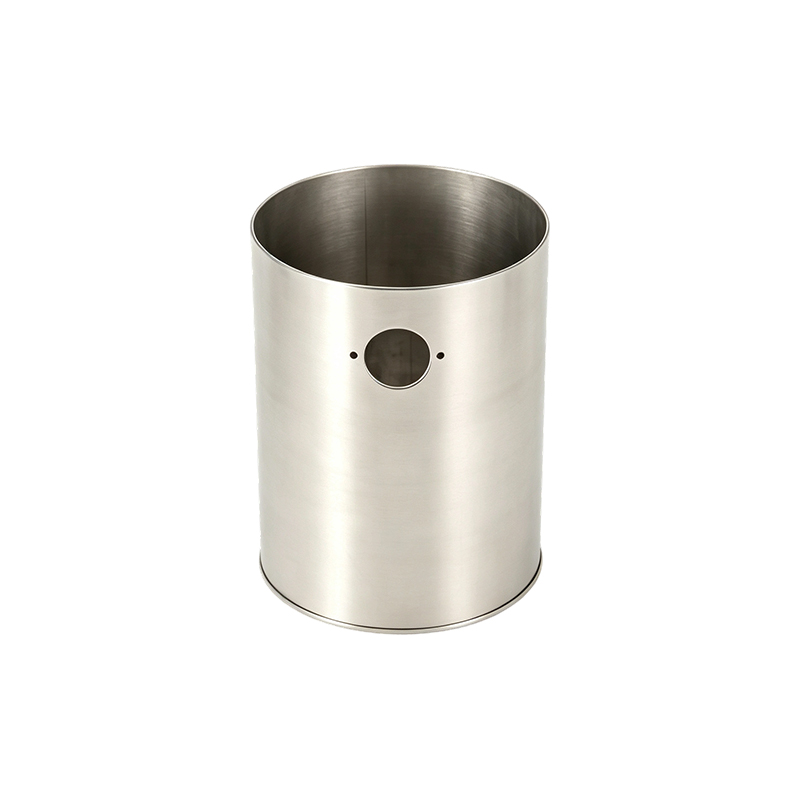
 343 mm átmérőjű, nehézfalú motorház talppal és hegesztett emelősaruval Ez a rendkívül nagy ipari motorokhoz tervezett ház 6 mm-es falvastagsággal, hegesztett sorkapcsokkal és rögzítőtalppal rendelkezik, amely stabil alátámasztást biztosít olyan igényes alkalmazásokban, mint a bányászat és a tengeri meghajtás. Termék megtekintése →
| Tulajdonság | Célérték | Vizsgálati módszer |
| Száraz rétegvastagság | 18-25 mikron külső; Minimum 10 mikron furat | Örvényáram az ISO 2808 szerint |
| Keresztvonalas tapadás | Nincs eltávolítás 0 mm-es távköznél | ASTM D3359 |
| Só spray vörös rozsda | 240 óra előtt nincs vörös rozsda | ASTM B117 |
| Ceruza keménysége | 2H minimum | ASTM D3363 |
Az alábbi térkép egy hegesztett, 140 mm-es furatú házról származik, szabályozott katódos epoxivezetéken:
Ha a furatot bevonatolás után megmunkálják, a fóliaértékek nulla hatással vannak a présillesztési tűrésekre. Ha a bevont furat az illeszkedési felület, vonja le a mért filmet az interferencia ráhagyásból, és végezzen préselési tesztet bevont mintákkal.
Gyanta kiválasztása motorház E-Coathoz: epoxi, akril vagy hibrid
Adja meg a katódos epoxit alapértelmezettként, az akrilt csak akkor, ha a szín- vagy UV-stabilitás szigorú követelmény, és a hibrid rendszereket, ha egy sornak mind a korróziós, mind a kozmetikai célokat meg kell felelnie.
A legjobb korrózióállóság és tapadás; csak fekete és sötétszürke színben kapható. A motorházzal kapcsolatos alkalmazások nagyjából 90 százalékában használják, mert 240 órán keresztül 20 mikronos sópermetet enged át.
Jobb UV- és színtartás magasabb fényesség mellett, de alacsonyabb korróziós teljesítmény. Akkor van kiválasztva, ha a ház fedőbevonat nélkül látható marad, jellemzően készülékmotoroknál.
Közepes korrózió- és színteljesítmény. Akkor használatos, ha egyetlen sütő kevert részeket dolgoz fel, és a vonal nem tud két fürdőkémiát futtatni.
Nehéz falú acél motorházakhoz, amelyek mosószereknek és útsónak vannak kitéve, a motorház elektroforetikus bevonat a megadott általában 25-30 mikronos katódos epoxi szerkezet, 400 óra feletti sópermettel. Az acélcsöves házas nedves terhelésű szivattyúmotorok ugyanezt a szabályt követik; a csőtestnek nincsenek éles szélei, így a film a kerület mentén egyenletes marad.
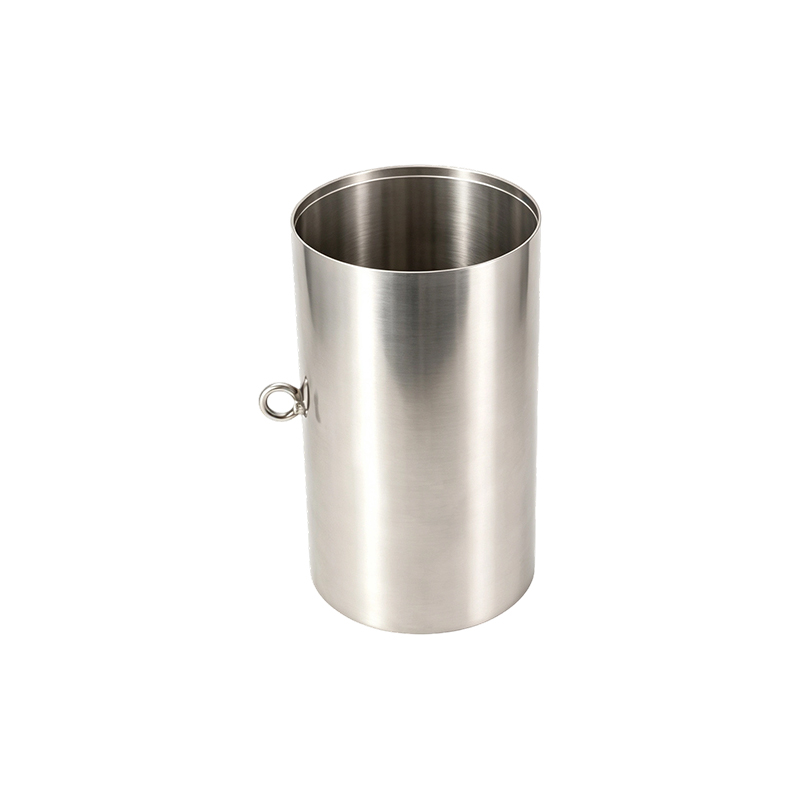
 127 mm-es átmérőjű, varrat nélküli acélcső, nehézfalú motorház A 7,9 mm-es falvastagságú varrat nélküli acélcsövekből precíziósan kialakított ház kiváló szerkezeti merevséget és fáradtságállóságot biztosít, ideális a nagy igénybevételt jelentő, tartósságot és torziós szilárdságot igénylő ipari környezetben. Termék megtekintése →
Elektroforetikus bevonat kontra porbevonat: mi változik a vevő számára?
Az E-coat nyeri a belső fedést és a film egyenletességét; a por győz a külső fólia felépítésében, az ütésállóságban és a színtartományban. A motorházakon a kettőt gyakran kombinálják.
- Merítés reaches every internal cavity
- 15-25 mikronos film, egyenletes 5 mikronon belül
- Kiváló él- és hegesztési varratfedés
- Körülbelül 95 százalékos anyagfelhasználás
- Szűk színválaszték: fekete és sötétszürke
- Permetezés, csak rálátás
- 60-120 mikronos fólia az ütésállóságért
- Vastag, kemény külső felület
- A túlpermetezés csökkenti a hatékonyságot
- Széles szín- és textúratartomány
Gyakori minta az e-coat alapréteg plusz a por fedőréteg a szabad külső felületen: a furat teljes korrózióvédelmet, a külső felület pedig vastagabb, karcálló, színhez illő felületet kap.
A beszállítói E-Coat termékcsalád ellenőrzése rendelés előtt
A fürdőt ellenőrizze, ne a prospektust. Kérjen titrálási naplókat, vezetőképességi rekordokat és filmtérképeket az elmúlt 30 gyártási napról; egyetlen sószóró bizonyítványt kezelje dokumentációnak, nem bizonyítéknak.
Egy olyan gyártó, mint a Jiangsu Yufeng Electric Co., Ltd., amely az acél alakításától a felületkezelésig egy üzemben végzi a teljes folyamatot, minden gyártási napon dokumentálhatja a fürdő és az előkezelés történetét.
- Előkezelési kémiai naplók: foszfát vagy cirkónium koncentráció és iszap nyilvántartás
- A végső öblítés vezetőképessége 5 mikrosiemens/cm alatt
- A fürdő szilárdanyag-tartalma, pH-ja, hőmérséklete és vezetőképessége az elmúlt 30 műszakban ábrázolva
- Filmvastagság térképek a gyártóházakon, furat- és bordaleolvasással
- Kikeményedési hőmérséklet profil: alapjel, szalagsebesség és fémhőmérséklet rekordok
- Sópermet és adhéziós jelentések ugyanabból a fürdőkémiából, amelyen az alkatrészei is működnek
A szabályozott vonal 1,33 felett tartja a Cpk filmvastagságot. Az ellenőrizetlen zsinór 10 mikronnal vagy nagyobb mértékben ingadozik a tételek között, és ezek a kilengések közvetlenül korrelálnak a garanciális visszaküldéssel párás vagy mosási üzemben.
Gyakran Ismételt Kérdések
Mennyi ideig védi az elektroforetikus bevonat a motorházat?
Beltéri üzemben a megfelelően előkezelt acélházon lévő 20-25 mikronos katódos epoxi e-bevonat megakadályozza a vörösrozsda kialakulását 240 órán túl az ASTM B117 szabványban, és évekig beltéren. Kültéri vagy mosási munkához vastagabb filmre vagy porfestékre van szükség.
Befolyásolja-e az e-bevonat az állórész furatának préselési tűrését?
Ha a furatot bevonatolás után megmunkálják, az e-coat nincs hatással az illeszkedésre. Ha a bevont furat az illeszkedési felület, vonja le a 10-15 mikronos filmet az interferencia ráhagyásból, és végezzen présillesztési tesztet bevont mintákkal.
Alkalmazható-e e-bevonat rozsdamentes acél motorházakra?
Az E-coat az előkezelés után tapad a rozsdamentes acélhoz, de a 304-es rozsdamentes motorházakon ritkán írják elő, mert a fém már ellenáll a korróziónak. Csak akkor használható, ha galvanikus leválasztásra, színre vagy egyenletes felületre van szükség.
Mit tesz hozzá az e-bevonat az acél motorház költségeihez?
Egy 100-160 mm-es furatú házon az e-coat 3-8 százalékkal növeli az alkatrészköltséget, a térfogattól, a filmvastagságtól és attól függően, hogy a vonal házon belül fut-e. Az anyagfelhasználás közel 95 százaléka a szórással felvitt alapozó alatt tartja.
 Previous