

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Amikor 2026-ban egy motorház-rajz keresztezi a mérnök asztalát, ritkán néz ki, mint a régebbi katalógusokban látható sima henger. A revíziós lista gyakran három dolgot nevez meg: egy konzolmintát, amely illeszkedik egy robot-összeszerelő cellához, egy hűtőcsatorna-zsebet, ahol korábban egyenes furat volt, és egy tűrést, amely eszterga helyett megmunkálóközpontot kényszerít. Ezek az igények nem egyedi esetek. onnan származnak motorház tervezési trendek amelyek az EV-programokból az ipari meghajtókba, háztartási készülékekbe és speciális berendezésekbe kerültek.
Egy olyan gyártónál, mint például a Jiangsu Yufeng Electric Co., Ltd., amely 29,6 mm-től 343 mm-es belső átmérőjű acél és rozsdamentes acél házakat szállít, ezek a trendek határozzák meg, hogy mely rajzokat és milyen szerszámokat építsenek be. Az alábbi szakaszok lebontják azt a négy trendet, amelyek a legvalószínűbbek egy új motoros programban.
Motorház-tervezési trendek: az univerzális burkolatoktól az alkalmazásspecifikus szerelésig
A legvilágosabb motorház-tervezési irányzat az univerzális héj vége: a házak most egy szerelési elrendezéshez vannak szerszámozva, ahelyett, hogy egy általános csőből vágnák ki őket.
A tervezők konzolra szerelhető kereteket írnak elő szivattyúkhoz és fúvókhoz, lábra szerelhető héjakat a reduktorokhoz és kompresszorokhoz, valamint karimás kombinációkat pilótaregiszterrel a homlokra szerelt motorokhoz. Ez a váltás a gyártási területet felfelé helyezi át. A házbeszállító már nem tud sima csövet szállítani; meg kell dolgoznia a konzolfelületeket, fúrnia kell a dübellyukakat, és ellenőriznie kell a láb síkságát az ügyfél interfész rajza alapján. Ennek eredményeként konzolra szerelt motorkeretek és a lábra szerelhető héjak külön termékcsaládokká váltak, nem pedig egy általános termékcsalád opcióivá.
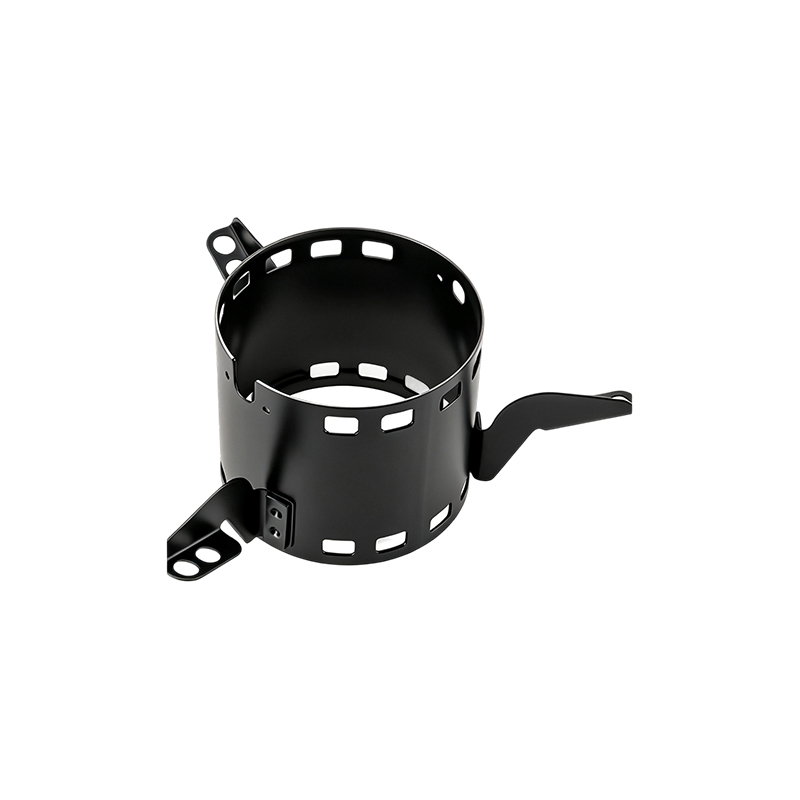
Az egyik gyakorlati példa egy 140 mm-es ház egy szivattyúhajtáshoz, amely két megmunkált konzolt hordoz. A zárójelek közötti távolságot, a homlokmagasságot és a párhuzamosságot CMM-en ellenőrzik, mielőtt az első minta elhagyná a gyárat.
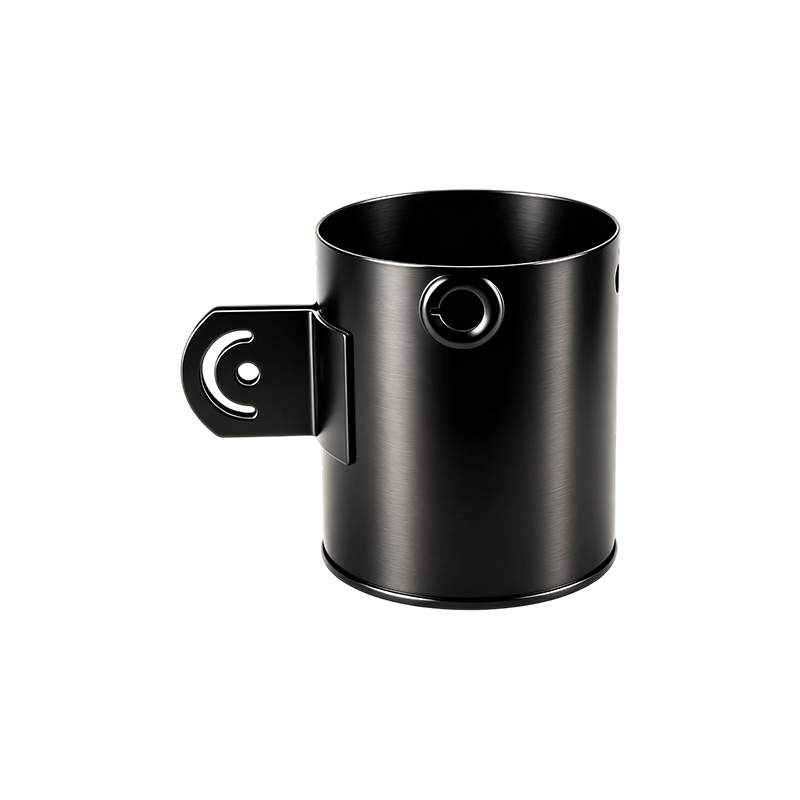 Acél motorház két hegesztett konzollal szivattyúhajtásokhoz Ezt a 140 mm-es belső átmérőjű házat két hegesztett rögzítőkonzollal hegesztés után megmunkálják, hogy megőrizze a dőlésszöget, a párhuzamosságot és a homlokmagasságot, biztosítva a szivattyú meghajtóegységeinek megbízható rögzítését. Termék megtekintése →
A konzolok hegesztésekor a hőbevitel a megmunkált felületeket párhuzamosból kihúzhatja. Az a beszállító, aki hegesztés után gépel, nem pedig azt megelőzően, megbízhatóan tartja ezeket a tűréseket a tételben.
Általános szerelési minták, amelyeket értékelni kell
- Oldalsó konzol rögzítése menetes vagy átmenő furatokkal kompakt szivattyú- és ventilátormotorokhoz
- Lapos talpú rögzítés hornyolt furatokkal vibrációs párnákhoz és sínrendszerekhez
- Karimás rögzítés vezetőregiszterrel és csavarkörrel homlokra szerelt motoregységekhez
A mérhető eredmény: a megmunkált konzolfelületekkel ellátott ház percekről másodpercekre csökkentheti a motor szerelvény illesztési idejét, miközben eltávolítja a forgórész és a terhelés közötti eltérések egyik forrását a folyamatból.
Motorház-tervezési trendek: A hőkezelés lakhatási feladattá válik
A hőkezelés a leggyorsabban változó motorház-tervezési irányzat, mivel a házat most hőcserélőnek, nem pedig védőburkolatnak tervezték.
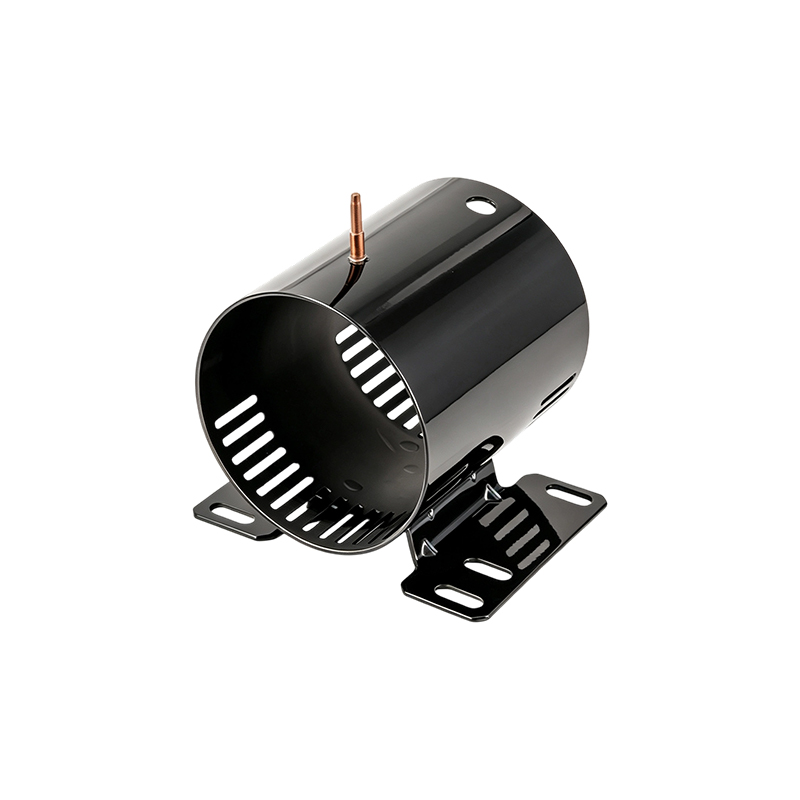
Mivel a motorok azonos teljesítmény mellett zsugorodnak, a háznak több hőt kell elvennie négyzetcentiméterenként. Ez háromféleképpen írja át a geometriát: mélyebb bordák, integrált hűtőköpenyek és a falba forgácsolt légcsatornák. Az acélházakban az anyag hővezető képessége nem tudja felvenni a versenyt az alumíniummal, ezért a tervezők a felülettel és a légáramlás szabályozásával kompenzálnak. Az alábbi táblázat bemutatja, hogy miért számít a bordák geometriája.
A szénacél körülbelül 50 W/(mK) hőt vezet, ami nagyjából az alumínium 205 W/(mK) negyede. A rozsdamentes acél 16-ra csökken. A magas bordákkal és irányított ventilátoráramlással rendelkező acélház még mindig teljesíti a termikus célokat, különösen beltéri ipari környezetben, ahol az ütésállóság és a költség meghaladja a súlyt.
Egy másik alulértékelt probléma az egységesség. Az aszimmetrikus bordákkal vagy egyetlen axiális légjárattal rendelkező ház forró pontot hoz létre az ellenkező oldalon, ami lerövidíti a tekercsszigetelés élettartamát. A közvetlen válasz a vásárlóknak: hőszimulációs jelentést kérjen az első cikk előtt, ne utána.
A korrózióállóság átkerül az anyagválasztásba
A korrózióállóság ma már anyagválasztási döntés a motorház-tervezésben, nem festőműhelyi utógondolat.
Az élelmiszer-feldolgozás, a vegyi szivattyúk, a part menti HVAC és bizonyos elektromos autók motorháztető alatti helyei rozsdamentes acél házakat írnak elő, mivel a festett kivágások és csavarlyukak élkorróziója hónapokon belül megjelenik ezekben a környezetekben. A 304-es fokozat az alapérték; A 316-os osztály a kloridban gazdag alkalmazásokhoz van fenntartva, bár a megmunkálási költségek miatt kevésbé gyakori a házakban.
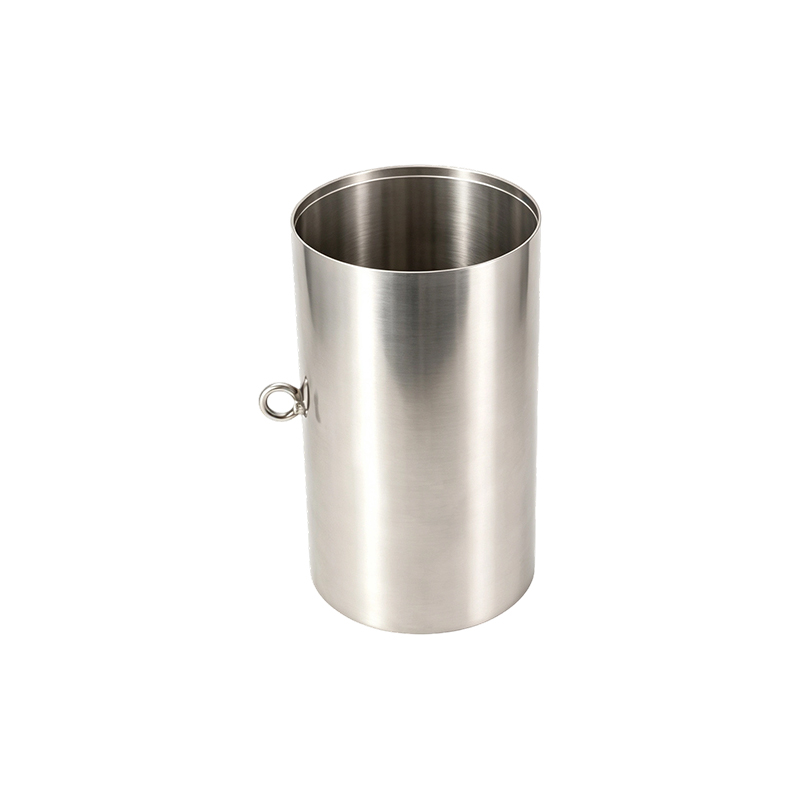
A rozsdamentes házak hegesztése szabályozott hőbevitelt igényel. A lemezből hengerelt 139 mm-es 304SS háznak meg kell tartania a furat kerekségét a hegesztési zsugorodás után; A rögzítőelemek és a meghatározott hegesztési sorrend a belső átmérőt a tűréshatáron belül tartják.
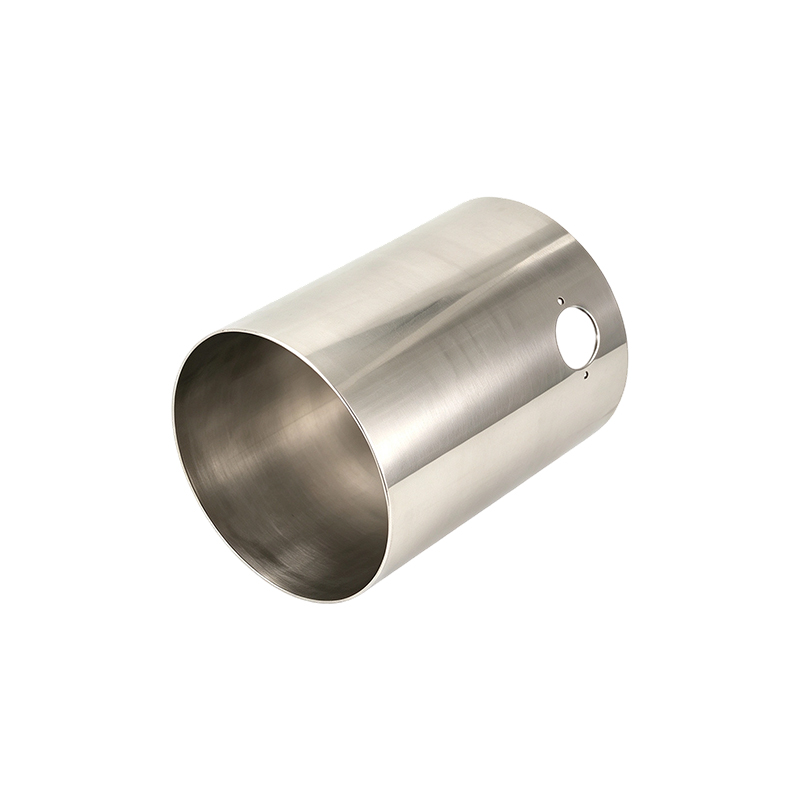 Hegesztett 304SS motorház vezérelt hőbevitellel Ennek a 139 mm-es rozsdamentes acél háznak meg kell őriznie a furat kerekségét a hegesztés után; a szabályozott hőbevitel és a berendezési tárgyak elengedhetetlenek, és a sópermet elfogadási kritériumok rajzokban történő megadása megakadályozza a helyszíni hibákat. Termék megtekintése →
A tervezőknek be kell írniuk a rajzba a korrózió-elfogadási szabványt, például a sópermetezési órákat vagy a nedvességterhelés időtartamát. Enélkül a beszállítók alapértelmezés szerint a kozmetikai passziválást alkalmazzák, és a ház a festett éleknél a terepen meghibásodhat.
Az automatizált összeszerelő sorok új motorház-tervezési trendeket határoznak meg
Az automatizált prés-illesztési és rögzítési vonalak új motorház-tervezési trendeket határoznak meg a méretarányosan megismételhető furatgeometria megkövetelésével.
Amikor egy rotort a házba préselnek, a furattűrés határozza meg, hogy a prés a megfelelő erőre áll-e meg, vagy elutasítja a részegységet. A kisméretű laminált motorokkal szemben támasztott általános követelmények a 0,03 mm-en belüli furatkerekség és a 0,05 mm-es homloklap négyszögletessége. A 2,0 mm-es préselt acélház esetében ez a pontosság a folyamatválasztással érhető el: precíziós fúrórúd, légmérő és statisztikai folyamatvezérlés.
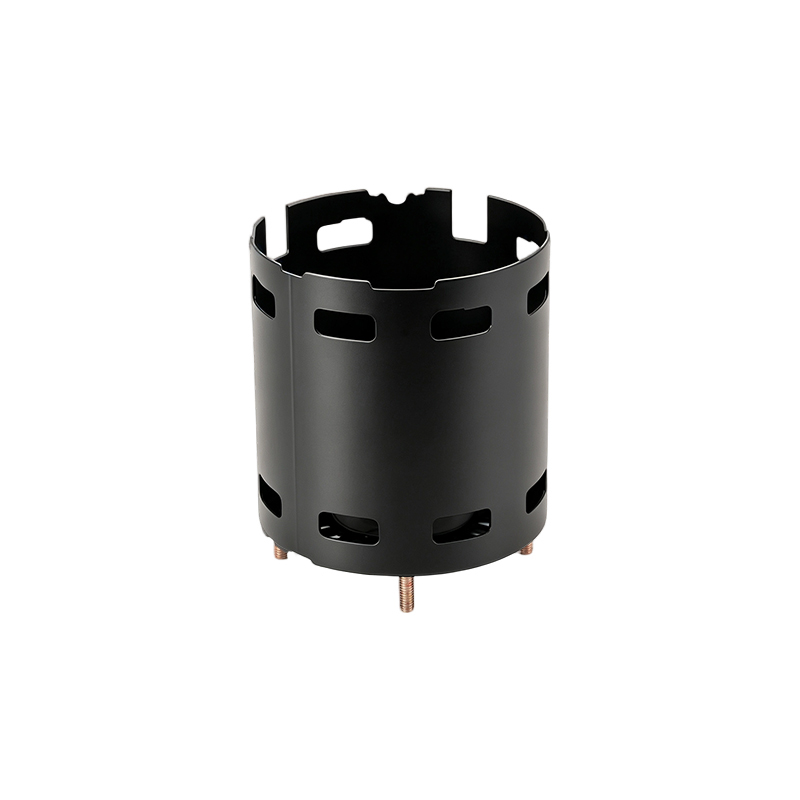
A nagyobb házak a kihívást a rögzítésre helyezik. A 260 mm-es belső átmérőjű, nehézfalú, talppal ellátott acélház csak akkor tartja meg geometriáját, ha az alapot fúrás előtt befogjuk, majd az alkatrész szobahőmérsékletű felmelegedése után elengedjük.
 Nehézfalú motorház talppal nagy teljesítményű alkalmazásokhoz 260 mm-es furatának és 5 mm-es falvastagságának köszönhetően ez a ház ellenáll a nyomatéknak és az ütéseknek. A fúrás előtti megfelelő befogás, valamint a furat körkörösségének és az alaplap síkságának ellenőrzése kritikus fontosságú az automatizált összeszereléshez. Termék megtekintése →
A hegesztési szerelvények védik a házat a tapadóhegesztés során is; jó rögzítés lehet a 0,05 mm-es kerek furat és a 0,12 mm-es ovális különbség a hűtés után. A vevőknek méretellenőrzési jelentést kell kérniük, amely elkülöníti a furat körkörösségét, a konzolfelület párhuzamosságát és az alaplap síkságát. Egyetlen "átmérő OK" sor már nem elég az automatizált összeszereléshez.
Mit jelentenek ezek a motorháztartási trendek a gépjármű-beszerzések szempontjából?
A motorgyártók számára a motorházak tervezési trendjei megváltoztatják az ajánlatkérési szakaszban feltett kérdéseket, nem csak a rajzot.
A beszállító folyamatképessége többet számít, mint a katalógusoldal. Az integrált rögzítési és hőkezelési jellemzőkkel rendelkező ház olyan folyamatkockázatot rejt magában, amely egy sima hengernél soha nem volt. Itt kifizetődő a sajtolás, hegesztés, megmunkálás és felületkezelés házon belüli lánca: kevesebb átadás, gyorsabb rögzítési iterációk és rövidebb reakcióidő.
| Trend | Mi változott | Közbeszerzési akció |
| Integrált rögzítés | Tartók és lábak rögzítési rajz szerint megmunkálva | Küldje el a szerelvény rajzát az ajánlatkéréssel együtt |
| Termikus építészet | A bordák és a hűtőcsatornák a ház részévé válnak | Tekintse át a hőszimulációs jelentést az első cikk előtt |
| Rozsdamentes anyag | A hegesztési és megmunkálási költségek nőnek | Határozza meg a sópermetezési órákat és az anyagminőséget |
| Szigorúbb tűréshatárok | A kerekség és a párhuzamosság léptékben szabályozott | SPC adatok megkövetelése PPAP segítségével |
Három kérés, amelyek elválasztják a tájékozott vásárlókat
- Kérdezze meg a megmunkálási sorrendet, beleértve a ház rögzítésének módját a fúrás során.
- Kérje az első cikk jelentését a CMM adatokkal a megadott tűréshatáron.
- Kérjen sóspray- vagy páratartalom-vizsgálati eredményeket a gyártószerszámok vágása előtt.
Gyakran Ismételt Kérdések
Mi az a motorház?
A motorház az a szerkezeti héj, amely támogatja az állórészt és a forgórészt, védi a belső alkatrészeket, hőt ad át a környező levegőnek, és biztosítja a hajtott gép rögzítési felületeit.
Melyik anyag a legjobb motorházhoz?
A legtöbb ipari motornál a szénacél az alapértelmezett a merevség, a hegeszthetőség és a költség miatt. A rozsdamentes acél a megfelelő választás, ha korrózióállóságra van szükség, és az alumínium olyan alkalmazásokhoz alkalmas, ahol a súly és a hővezető képesség meghaladja az anyagköltséget.
Milyen tolerancia szabványos a motorház furatánál?
Kis és közepes motoroknál a 0,03-0,05 mm-es furatkerekség és a H7-en belüli furatátmérő gyakori a jelenlegi tervezési áttekintésekben. A nagyobb, vastag falú házak gyakran 0,05-0,08 mm-rel működnek, a préseléssel történő összeszerelési eljárástól függően.
Hogyan befolyásolják a motorházak tervezési trendjei az átfutási időt?
Az integrált szerelési funkciók és a hőellenőrzés további megmunkálási és ellenőrzési lépéseket tesznek lehetővé, így a trendvezérelt ház általában tovább tart, mint egy sima cső. A bélyegzést, hegesztést és megmunkálást belsőleg ellenőrző házgyártó a növekedés nagy részét a szerszámozási és az első cikk elkészítési fázisában tudja tartani.
 Previous