

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Lazítsa meg az üzembe helyezéskor vibráló motor rögzítőcsavarjait, és csúsztassa a hézagmérőt mindkét láb alá. Ha az egyik láb legalább 0,05 mm-rel kinyílik, a keret minden csavar meghúzásakor elhajlik, és a csapágyat hordozó furat ezzel együtt elveszti a kerekségét. Ez a motorház deformációja a legelterjedtebb terepen, és ritkán a motor önhibájából: a végeredmény korábban, a húzóprésnél, a hegesztőberendezésnél és a fúrógépnél dőlt el.
Ez a cikk feltérképezi, hogy honnan ered a ház deformációja, miért határozza meg néhány századmilliméter a motor élettartamát, és mely szerkezeti és eljárási döntések akadályozzák meg az acélházat az összenyomódástól a végső összeszerelésig.
Mit jelent valójában a motorház deformációja
A motorház deformációja a ház bármilyen eltérése a tervezett geometriától, és kétféle formában jelentkezik, amelyek a motor összeszerelése után nagyon eltérően viselkednek.
Motorház-deformáció: a motorház bármely mérhető eltérése a megadott geometriától, beleértve a furat kerekségét, a tengelyirányú koncentrikusságot, a karima laposságát és a láb egysíkúságát, amelyet a gyártási feszültségek, összeszerelési terhelések vagy üzemi körülmények okoznak.
A gyakorlatban lényeges különbség a rugalmas és a műanyag. A rugalmas deformáció eltűnik, amikor a terhelés megszűnik; a képlékeny deformáció rögzítve van. A ház tökéletesen mérhető a megmunkálás után, és az állórész benyomása után is kereken mérhető, mivel az interferencia illesztés tartós háromkaréjos összehúzódást hajt a furatban.
Elasztikus
A terhelés elengedésekor helyreáll. Tipikus esetek: lágy lábhajlítás csavarterhelés alatt, szorítónyomás megmunkálás közben, hőnövekedés üzem közben.
Rejtett költség: amíg tart, eltorzítja a csapágy külső gyűrűjét és eltolja a légrést.
Műanyag
Állandó. Tipikus esetek: behegesztett ovális, húzott héjrugó, furatösszehúzás túlméretezett állórész illesztésből.
Rejtett költség: a hiba a motor élettartama alatt megmarad, és nem húzható meg.
Négy szakasz, ahol a motorház deformációja belép az alkatrészbe
A deformáció négy ponton lép be az acélházba: húzás, hegesztés, megmunkálás és összeszerelés. Mindegyik más-más aláírást hagy a furaton, és mindegyik rendelkezik bevált ellenintézkedéssel.
A mélyhúzás visszamaradó feszültséget hagy maga után, és a héj oválisan visszaugrik, ahogy az anyag ellazul, általában 0,10-0,25 mm-es teljes kijelzőn. A lábak, konzolok és kapocsdobozok hegesztése meleget és visszatartást biztosít; egy hanyag sorozat meghajlítja a keretet vagy 0,15-0,40 mm-rel kihúzza a furatot. A megmunkálás a vékony falakon fellépő forgácsoló- és szorítóerők révén járul hozzá, ezért a simítóanyag és a befogási stratégia fontosabb, mint a tűrésjelzés. Az összeszerelés az utolsó belépési pont: az állórész interferenciája összehúzza a furatot, és az egyenetlen lábak meghajlítják a keretet csavarterhelés hatására.
| Színpad | Tipikus aláírás | Tipikus magnitúdó (TIR) | Első vonalbeli ellenintézkedés |
| Mély rajz | Rugós ovális héj | 0,10-0,25 mm | Vágószerszám kialakítás és üres tartó vezérlés |
| Hegesztés | Furat ovális és keret masni | 0,15-0,40 mm | Szimmetrikus sorrend és merev rögzítések |
| Megmunkálás | Vékonyfalú kihajlás a bilincsek alatt | 0,02-0,10 mm | A vége az utolsó, puha állkapcsok |
| Szerelés | Három lebenyű furat összehúzódása | 0,02-0,06 mm | Megfelelő interferencia és megfelelő fal |
Bolti megjegyzés
Az összes hegesztés után kifúrt házak többszörösen szorosabban tartják a gömbölyűséget, mint a lábak felhegesztése előtt fúrt héjak. A szekvencia nagyobb pontosságot biztosít, mint egy szigorúbb toleranciafelirat.
Miért néhány százmilliméter dönti el a motor élettartamát?
A kis geometriai hibák közvetlenül elektromos és mechanikai veszteséggé alakulnak át, mivel a légrés szűk és a csapágyillesztés pontos.
A kis vagy közepes motorok általában 0,25–0,5 mm-es légrést üzemeltetnek, és az igazítási gyakorlat során a statikus légrés excentricitása a rés 10 százaléka vagy kevesebb közelében marad. A nem kerek furat kiszorítja az állórészt és a forgórészt a középpontból, kiegyensúlyozatlan mágneses húzást, vibrációt és zajt hozva létre. Mechanikailag egy torz ház egyenetlenül oszlatja el a feszültséget a csapágy külső gyűrűje körül; folyamatos nagy terhelés hatására a gyűrű deformálódik, felforrósodik és korán elfárad. A helyszíni javítások rendszeresen visszavezetik a csapágyzajt egy hajlított keretre vagy egy puha lábra, nem pedig magára a csapágyra.
0,25-0,5 mm
Tipikus légrés kis és közepes motorokban
10%
Közös mennyezet a statikus légrés excentricitáshoz
0,05 mm
Puha lábkorlát, mielőtt a csavarterhelés meghajlítaná a keretet
0,02 mm
Kerekítési cél egy fúrt házon
Furat gömbölyűsége a folyamat során, 120 mm furat, 1,5 mm fal
Hogyan szabályozzák a gyártók a motorház deformációját az acélházakban
A deformáció ellenőrzését három helyen nyerik: szerkezet, folyamat sorrend és ellenőrzés. A merev, megfelelő sorrendben hegesztett és fúrt utolsó ház kerek marad; a fordított sorrend ritkán áll helyre.
A szerkezet az első, mert a hajlítási merevség meredeken növekszik a falvastagsággal. A nagy terhelésű keretek ezért a vékony húzott héjaktól a nehéz falú, teljes alappal rendelkező konstrukciók felé haladnak:
 Belső átmérő 260 nehézfalú motorház talppal Ez a nehézfalú acél motorház motorház belső átmérője 260 mm, magassága 360 mm és anyagvastagsága 5 mm, így rendkívül magas... Termék megtekintése →
A csőalapú konstrukció továbbviszi ugyanezt az elképzelést. A varrat nélküli acélcső nyersdarab körben kezdődik, így kevesebb korrekcióra van szükség a fúrás befejezése előtt. A miénk acélcsöves motorház gyártási útmutató A vásárlók lépésről lépésre végigjárják ezt az utat, beleértve a falválasztást és a tolerancia elvárásait.
 Belső átmérő 127 Nehézfalú motorház Ez a motorház precíziós kialakítású, kiváló minőségű varrat nélküli acélcsőből. 127 mm-es belső átmérőjével és 7,9 mm-es falvastagságával mind a precíz... Termék megtekintése →
Utolsó furat, lekerekítés, és a folyamat többi része megvédi azt a geometriát, amelyért már fizetett.
- Fúrás előtt hegesszen. A végső megmunkálás minden termikus lépés után következik, a furat hegesztés közben egy merev rögzítésben kerül körbe.
- Enyhítse a stresszt ott, ahol számít. Szimmetrikus hegesztési sorozatok és nehéz szakaszokon feszültségmentesítés a végső vágás előtt.
- Finoman szorítsa. A puha pofák és a többpontos támaszték megakadályozzák, hogy a vékony falak készletet vegyenek a megmunkálás során.
- Mérje le a kerekséget, nem csak az átmérőt. A légmérő vagy dugó ellenőrzések több tengelyirányú mélységben felfogják az ovalitást, amelyet a kétpontos mikrométer jónak mutat.
Mit kell megadni és ellenőrizni, mielőtt a házak elérik a vonalat
Adja meg a geometriát és a mérési módszert a vásárlási specifikációban, majd ellenőrizze mindkettőt beérkező ellenőrzéskor. Két vevő, aki ugyanazt a névleges alkatrészt rendeli, nagyon eltérő mezőeredményeket láthat attól függően, hogy a rajz valójában mit vezérel.
Adja meg a furat kerekségét teljes indikátorként, tipikusan 0,02–0,03 mm a készen megmunkált furatok esetében, és a láb egysíkúságát 0,05 mm-en belül. Nevezze meg a mérési módszert a rajzon: légmérő vagy koordináta mérés három tengelymélységben, nem egyetlen kétpontos átmérőellenőrzés. Ezután futtasson le négy gyakorlati ellenőrzést minden tételnél:
- Mérje meg a kerekséget három tengelyirányú mélységben, és naplózza a leolvasott értékeket.
- Ellenőrizze a láb egysíkúságát egy felületi lemezen tehermentesített ház mellett.
- Próba nyomjon meg egy állórészt, és rögzítse az erőgörbét; az emelkedő tüske zászlók összehúzódási kockázatot hordoztak.
- Beszereléskor ellenőrizze, hogy minden láb 0,05 mm-en belül van-e a végső nyomaték előtt.
Ugyanilyen figyelmet érdemel a szerelési szerkezet, mert a konzolok és a rugalmas elemek határozzák meg, hogy a terhelés hogyan haladjon a keretbe. A tervezett hajlítópontokkal rendelkező ház elnyeli a szerelési feszültséget, ahelyett, hogy a furatba vezetné:
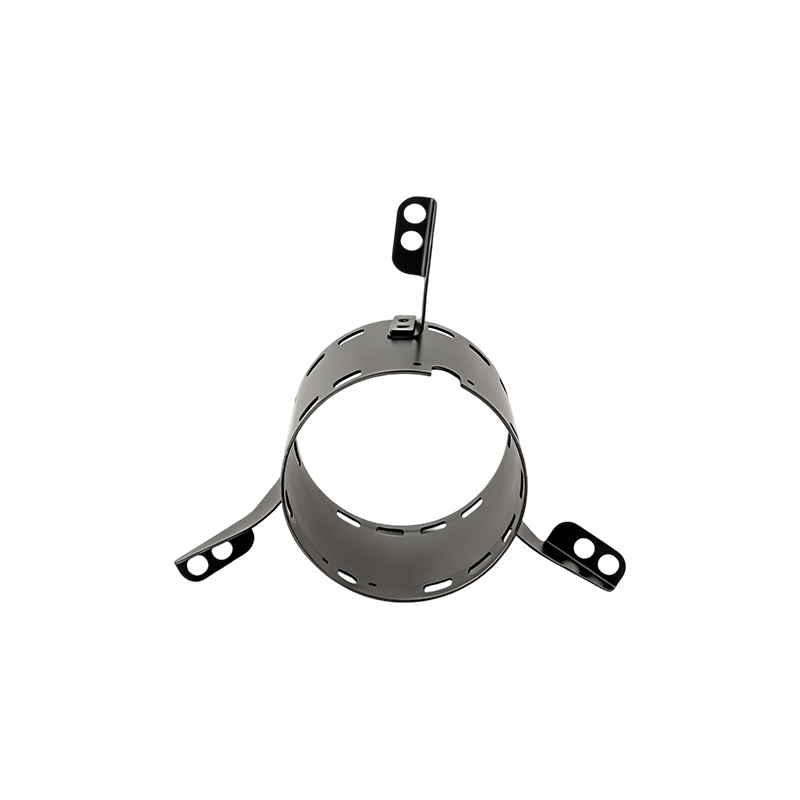 Belső átmérőjű 120-as acél motorház három rugalmas tartóval Ez az acél motorház precíziósan megtervezett szerkezettel rendelkezik, belső átmérője 120 mm, magassága 105 mm, falvastagsága 1,5 mm, így kompakt l... Termék megtekintése →
Ha több szerkezet is játékban van, hasonlítsa össze a fal, az alap és a konzol opcióit a szabványban acél motorház választék mielőtt lezárná a rajzot.
Kezelje a kerekséget folyamat eredményeként, ne rajz kívánságként. A Jiangsu Yufeng Electric Co., Ltd.-nél a bélyegzés, a hegesztés, a megmunkálás és az ellenőrzés egy üzemben zajlik, ami végrehajthatóvá teszi a szekvenciaszabályozást, és elkerüli a deformáció kockázatát.
Gyakran ismételt kérdések a motorház deformációjával kapcsolatban
Javítható-e a deformálódott motorház?
A rugalmas okok a következők lehetnek: a lábak alátétezése és egymás utáni újrahúzása általában eltávolítja a lágy lábtorzulást. A furat képlékeny alakváltozása általában újbóli megmunkálást vagy cserét tesz szükségessé, mivel a néhány századmilliméternél nagyobb furat a csapágy külső gyűrűjét a motor hátralévő élettartama alatt működteti.
A vastagabb fal mindig megállítja a deformációt?
A vastagság sokat segít, hiszen a hajlítási merevség nagyjából a falvastagság kockájával skálázódik, de ez nem mentség a rossz gyakorlatra. A rossz sorrendben hegesztett vagy hanyagul befogott vastag ház még mindig kikerülhet a körből. A nehézfalú és csőalapú konstrukciók csak akkor nyújtják teljes előnyüket, ha a hegesztési varratsorrenddel és a végső fúrással párosulnak.
Az alakváltozás mindig a házgyártó hibája?
Sz. Beépítési puha láb, túlnyomott rögzítőcsavarok, csőfeszülés és hőciklus minden olyan ház deformálódik, amelyek a gyárból a specifikáció szerint távoztak. Ezért a puha lábellenőrzés a beépítési folyamat része, és ezért a bejövő kerekség-ellenőrzés mindkét oldalon fontos.
Melyik szerkezet ellenáll a legjobban a deformációnak?
A nagy terhelésű és nagyobb keretekhez a nehézfalú acél és cső alapú házak tartják a legjobban a geometriát, a 304-es rozsdamentes változatok pedig ugyanazt a merevséget biztosítják ott, ahol a korrózióállóság is szükséges. Inkább igazítsa a szerkezetet a terhelési útvonalhoz, ne csak vastagságot vásároljon.
 Previous